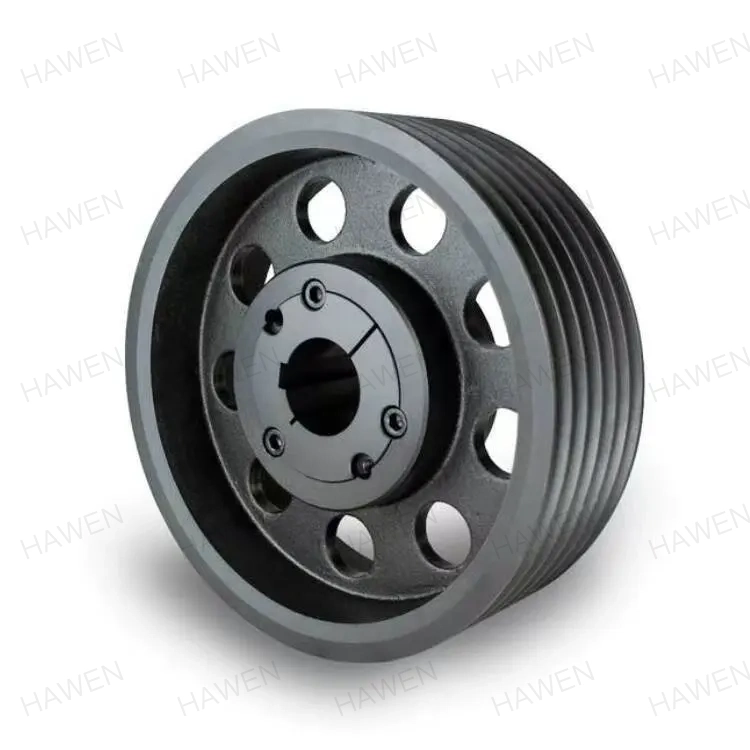
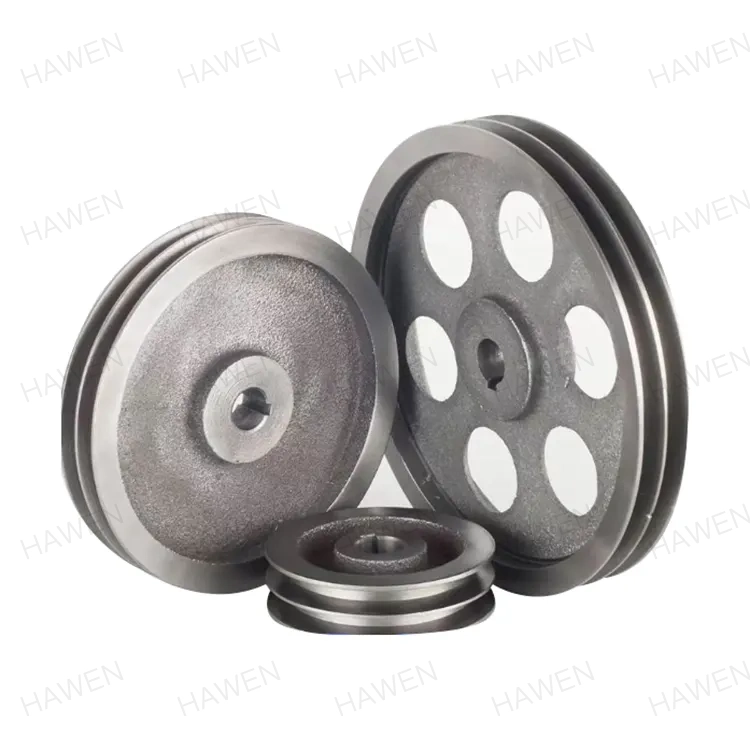
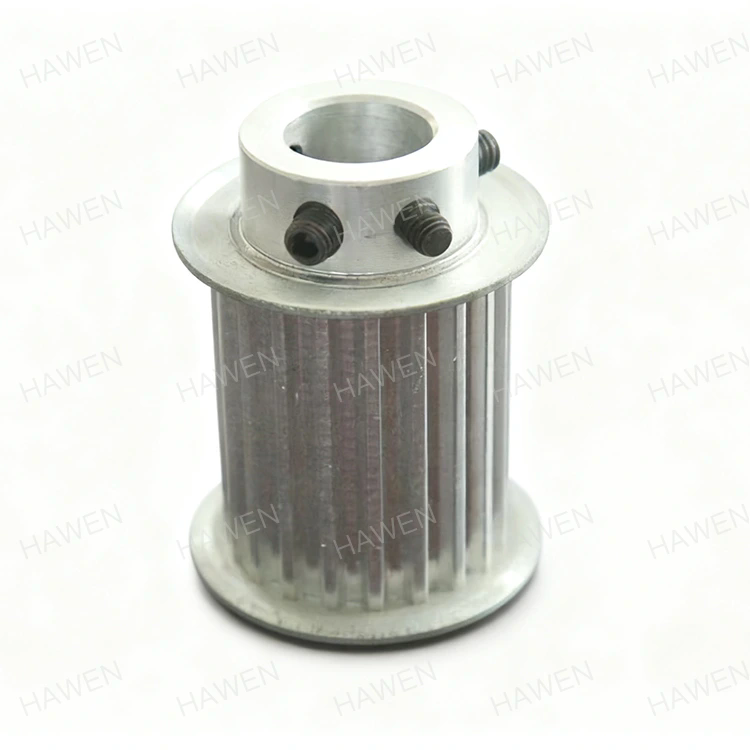
Инжењер за одржавање поставља нови комплетРеменицена погонском систему, уверени да ће наведени профил и пречник жлебова вратити погон каиша на његове оригиналне перформансе. У року од неколико недеља, каиш почиње да шкрипи, ивице се троше, а каиш неравномерно лежи у жлебу. Проблем није у појасу. Проблем је жлеб. Угао жлеба је искључен за два степена, пречник жлеба варира дуж обима, а завршна обрада је превише груба. Овај сценарио је директна последица процеса обраде који нису били у стању да задрже потребне толеранције. За купце ременица, разумевање који процеси обраде обезбеђују тачност и доследност жлебова је од суштинског значаја за избегавање ових кварова.
Овај водич је написан за инжењере набавке и менаџере одржавања који морају да набаве ременице које поуздано раде. Објаснићемо критичне параметре жлебова, процесе машинске обраде који их постижу, методе инспекције које их верифицирају и критеријуме за оцењивање добављача. Такође ћемо обезбедити детаљне параметре производа из наше фабрике у Зхејианг Хавен Елецтромецханицал Цо., Лтд. Без обзира да ли набављате ременице за транспортере, ХВАЦ погоне, пољопривредне машине или индустријске вентилаторе, овај водич ће вам помоћи да одредите прави квалитет обраде и изаберете добављача који може да га испоручи.
Перформансе ременице зависе од тачности њеног жлеба. Жлеб је канал који води и држи каиш. Ако жлеб није тачан, каиш неће правилно да седи, а погон ће изгубити ефикасност, стварати буку и прерано се истрошити. Четири параметра жлеба су критична: угао жлеба, пречник жлеба, профил жлеба и завршна обрада површине. Угао жлеба одређује како се каиш углављује у жлеб. За ременицу са клинастим ременом, стандардни угао је 34, 36 или 38 степени, у зависности од пречника ременице. Грешка од само једног степена може смањити капацитет преноса снаге каиша и узроковати неравномерно хабање. Пречник жлеба одређује нагибну линију каиша, што утиче на однос брзине. Профил жлеба укључује дубину жлеба и полупречник корена. Површинска обрада утиче на трење и хабање каиша. Табела испод сумира ове параметре и њихове типичне толеранције.
| Параметар | Типична толеранција | Утицај на перформансе |
| Гроове Англе | +/- 0,5 степени | Утиче на клин каиша и пренос снаге |
| Пречник жлеба | +/- 0,05 мм | Утиче на однос брзине и праћење појаса |
| Профил жлеба (дубина, полупречник корена) | +/- 0,1 мм | Утиче на држање појаса и хабање |
| Завршна обрада (Ра) | 0,8 - 1,6 µм | Утиче на трење и животни век ремена |
| Гроове Руноут | +/- 0,05 мм | Утиче на вибрације и праћење појаса |
АтЗхејианг Хавен Елецтромецханицал Цо., Лтд., наша фабрика производи ременице за ове толеранције и затегнутије. Разумемо да је тачност жлебова основа перформанси каишног погона, и уложили смо у опрему за машинску обраду и контролу неопходну да то постигнемо. Наш инжењерски тим може да вас посаветује о одговарајућим толеранцијама за вашу специфичну примену.
Профил жљебова ременице се формира низом процеса обраде. Први процес је окретање, којим се успоставља основна геометрија ременице, укључујући спољашњи пречник, отвор и ширину чеоне. Затим се жлеб сече у предњу страну ременице. За ременице са клинастим ременом, жлеб се обично сече помоћу алата за обликовање или ЦНЦ алата за жлебове који одговара траженом углу и профилу. Тачност жлеба зависи од крутости машине, оштрине алата и прецизности путање алата. Након жлебова, ременица се може брусити да би се побољшала завршна обрада површине и тачност димензија. Табела испод сумира процесе обраде и њихову улогу у прецизности жлебова.
| Процес | Функција | Постигнута типична толеранција | Опрема |
| Окретање | Обликује ОД, отвор и лице | +/- 0,05 мм | ЦНЦ струг |
| Гроовинг | Сече профил жлеба | +/- 0,1 мм, +/- 0,5 степени | ЦНЦ струг са алатом за жлебове |
| Брушење | Побољшава завршну обраду и тачност | +/- 0,02 мм, Ра 0,8 µм | Цилиндрична брусилица |
| Дебурринг | Уклања оштре ивице | Н/А | Ручно или аутоматизовано |
| Балансирање | Исправља дистрибуцију масе | Г16 или боље | Машина за динамичко балансирање |
У нашој фабрици користимо ЦНЦ стругове са активним алатом за окретање и жлебове ременица у једној поставци. Ово елиминише грешку која може настати када се ременица поново затегне између операција. Такође користимо алате за прецизну форму који су брушени до тачног профила жлеба, обезбеђујући да угао жлеба и полупречник корена буду конзистентни од дела до дела.
Брушење је процес који узима добру ременицу и од ње чини прецизну ременицу. Док стругање и жлебове успостављају основну геометрију, брушење побољшава угао жлеба, пречник жлеба и завршну обраду површине. Брушење се врши помоћу прецизног брусног кола који се обрађује на жељени профил жлеба. Ременица је постављена на прецизну трну и ротира се у односу на брусни точак. Процесом брушења се уклања мала количина материјала, обично 0,1 до 0,3 мм, и постижу се толеранције које је тешко постићи само окретањем. Завршна обрада површине након брушења је обично Ра 0,4 до 0,8 µм, што смањује трење и хабање каиша. Табела испод упоређује тачност и завршну обраду постигнуту окретањем и брушењем.
| Процес | Толеранција угла жлеба | Толеранција пречника жлеба | Завршна обрада (Ра) |
| Само окретање | +/- 0,5 степени | +/- 0,05 мм | 1,6 - 3,2 µм |
| Токарење + брушење | +/- 0,1 степени | +/- 0,01 мм | 0,4 - 0,8 µм |
У Хавену, наша фабрика користи ЦНЦ цилиндричне брусилице са мерењем у процесу за брушење жлебова наших ременица. Систем за мерење у процесу континуирано мери пречник жлеба током брушења и аутоматски компензује хабање точкова. Ово осигурава да свака ременица испуњава специфицирану толеранцију, без обзира на број делова у производном циклусу. Такође обрађујемо брусни точак у редовним интервалима како бисмо одржали профил жлеба и спречили горење или оштећење површине.
Провера тачности жлебова током производње је од суштинског значаја да би се осигурало да свака ременица испуњава спецификацију. Процес верификације обухвата инспекцију у процесу и завршну инспекцију. Инспекцију у процесу врши руковалац машине користећи ручне алате као што су мерачи жлебова, микрометри и индикатори. Оператер проверава угао жлеба, пречник жлебова и извлачење жлеба у редовним интервалима током производног циклуса. Ако се открије одступање, машина се подешава пре него што се произведе више делова. Завршну инспекцију врши одељење за контролу квалитета користећи прецизнију опрему, као што је координатна мерна машина (ЦММ) или профилни пројектор. ЦММ може мерити угао жлебова, профил жлеба и отпуштање жлеба са високом прецизношћу. Табела испод резимира методе инспекције и њихове примене.
| Метода инспекције | Шта то мери | Прецизност | Када се користи |
| Гроове Гауге | Угао и профил жлеба | +/- 0,5 степени | У процесу |
| Микрометар | Пречник жлеба | +/- 0,01 мм | У процесу |
| Диал Индицатор | Гроове руноут | +/- 0,01 мм | У процесу |
| Профиле Пројецтор | Гроове профил | +/- 0,005 мм | Завршни преглед |
| Машина за мерење координата (ЦММ) | Сви параметри жлеба | +/- 0,002 мм | Завршни преглед |
У нашој фабрици користимо комбинацију инспекције у процесу и завршне инспекције да бисмо проверили тачност жлебова наших ременица. Наши оператери су обучени да користе мераче жлебова и микрометре за проверу угла и пречника жлебова на сваких 10 делова. Наше одељење за контролу квалитета користи ЦММ за верификацију профила жлебова и излаза на основу узорковања. Ми одржавамо детаљну евиденцију инспекције за сваку производну серију, пружајући потпуну следљивост нашим купцима.
Процена добављача ременице за квалитет обраде захтева фокус на опрему, алате, контролу процеса, инспекцију и искуство. Добављач мора имати опрему за окретање, жљебљење и брушење ременица до потребних толеранција. Ово укључује ЦНЦ стругове, ЦНЦ брусилице и прецизне алате. Испоручилац мора имати систем контроле процеса који обезбеђује конзистентан квалитет од дела до дела. Ово укључује управљање алатима, управљање расхладном течношћу и одржавање машина. Добављач мора имати систем инспекције који проверава тачност жлебова на свакој производној серији. Ово укључује калибрисане мераче, ЦММ и обучене инспекторе. А добављач мора имати искуство у производњи ременица за сличне примене. Табела у наставку сумира ове критеријуме евалуације.
| Критеријум оцењивања | Шта тражити | Зашто је важно |
| Машинска опрема | ЦНЦ стругови, ЦНЦ брусилице, алати под напоном | Обезбеђује способност задржавања толеранција |
| Алати | Алати за прецизну форму, обрађене брусне плоче | Обезбеђује тачност профила жлебова |
| Контрола процеса | Управљање алатом, управљање расхладном течношћу, одржавање | Обезбеђује доследност од дела до дела |
| Инспекцијски систем | Калибрисани мерачи, ЦММ, обучени инспектори | Проверава тачност жлебова на свакој серији |
| Искуство | Рекорд у сличним апликацијама | Показује способност и поузданост |
У Хавен-у, наша фабрика производи ременице више од једне деценије. Уложили смо у напредну ЦНЦ опрему за обраду и брушење и одржавамо свеобухватан систем контроле квалитета. Наш инжењерски тим је на располагању да помогне у спецификацијама и инжењерингу апликација. Позивамо вас да нас оцените према овим критеријумима и да нас сматрате својим партнером за ременице.
Следећа табела даје кључне параметре производа за наше ременице. Ове ременице су дизајниране за транспортере, ХВАЦ погоне, пољопривредне машине и индустријске вентилаторе. Наша фабрика такође може производити ременице по мери како би задовољиле специфичне захтеве.
| Параметар | Спецификација Опсег | Напомене |
| Спољни пречник | 50 - 1.200 мм | Доступне прилагођене величине |
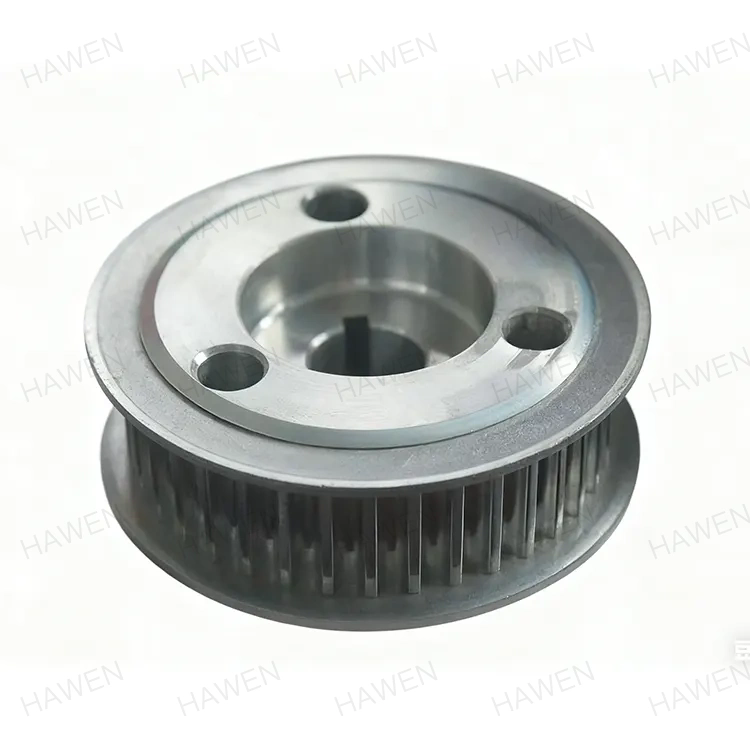
| Гроове Профиле | Клинасти ремен, зупчасти каиш, раван каиш | Доступни су прилагођени профили |
| Број жлебова | 1 - 12 | Доступне су прилагођене конфигурације |
| Толеранција угла жлеба | +/- 0,5 степени (окренуто), +/- 0,1 степен (уземљено) | Одабрано на основу апликације |
| Толеранција пречника жлеба | +/- 0,05 мм (окренуто), +/- 0,01 мм (уземљено) | Одабрано на основу апликације |
| Завршна обрада | Ра 0,8 - 1,6 µм (земља) | Смањује хабање појаса |
| Материјал | Ливено гвожђе, челик, алуминијум | Одабран за снагу и тежину |
| Балансирање | Г16 или боље | Смањује вибрације |
| МОК | 10 комада | За велике поруџбине по договору |
| Леад Тиме | 2-4 недеље | Зависи од количине и прилагођавања |
У нашој фабрици производимо наше ременице да би задовољиле ове спецификације и још много тога. Можемо да прилагодимо пречник, профил жлебова, број жлебова, материјал и толеранције како би одговарали вашим специфичним захтевима. Наш систем контроле квалитета укључује инспекцију сировина, инспекцију у процесу и завршну инспекцију пре отпреме. Наш циљ је да нашим купцима обезбедимо висококвалитетне ременице које испуњавају њихове захтеве перформанси.
Питање 1: Који је најкритичнији параметар жлеба за перформансе ременице?
Одговор: Најкритичнији параметар жлеба је угао жлеба. Угао жлеба одређује како се каиш углављује у жлеб и колику снагу погон може да пренесе. Грешка од само једног степена може смањити капацитет преноса снаге каиша и узроковати неравномерно хабање. Из тог разлога, угао жлеба треба да буде специфициран са толеранцијом од +/- 0,5 степени или мање, у зависности од примене.
Питање 2: Зашто је потребно брушење ако је ременица већ окренута?
Одговор: Брушење је неопходно да би се постигао највиши ниво тачности жлебова и завршне обраде површине. Окретањем се може постићи толеранција угла жлеба од +/- 0,5 степени и завршна обрада површине Ра 1,6-3,2 µм. Брушењем се може постићи толеранција угла жлеба од +/- 0,1 степени и завршна обрада површине Ра 0,4-0,8 µм. Побољшана прецизност и завршна обрада смањују хабање каиша, вибрације и буку, и побољшавају ефикасност преноса снаге.
Питање 3: Како да проверим тачност жлебова ременице коју сам добио?
Одговор: Можете да проверите тачност жлебова помоћу мерача жлебова, микрометра и индикатора. Мерач жлебова проверава угао и профил жлеба. Микрометар проверава пречник жлеба. Индикатор бројчаника проверава отпуштање жлеба. За критичне примене, можете послати узорак у метролошку лабораторију на ЦММ инспекцију. У Зхејианг Хавен Елецтромецханицал Цо., Лтд., достављамо извештаје о инспекцији уз сваку пошиљку.
Питање 4: Да ли се истрошене ременице могу поново машински обрађивати како би се повратила тачност жлебова?
Одговор: У неким случајевима, истрошене ременице се могу поново машински обрађивати како би се повратила тачност жлебова. Процес укључује уклањање мале количине материјала из жлеба да би се вратио тачан угао и профил. Међутим, ово смањује пречник жлеба, што може утицати на однос брзине. Поновна обрада је изводљива само ако ременица има довољно материјала и ако је смањени пречник прихватљив за примену. Наш инжењерски тим може да вас посаветује о томе да ли је поновна обрада изводљива опција.
Питање 5: Које је типично време испоруке за прилагођене ременице?
Одговор: Типично време испоруке за прилагођене ременице је 2 до 4 недеље након одобрења цртежа. Време испоруке зависи од сложености профила жлебова, материјала и наручене количине. За велике поруџбине или сложене профиле, време испоруке може бити дуже. У нашој фабрици блиско сарађујемо са нашим купцима како бисмо испунили њихове захтеве за испоруку.
Тачност и доследност жлебова су основа перформанси ременице. Процеси машинске обраде који се користе за формирање жлеба — окретање, жлебове и брушење — одређују да ли ће ременица обезбедити поуздан пренос снаге или ће изазвати хабање каиша, буку и вибрације. За купце је разумевање ових процеса од суштинског значаја за одређивање правог нивоа квалитета и за процену добављача. У Зхејианг Хавен Елецтромецханицал Цо., Лтд., наша фабрика има опрему, алате и искуство за производњу ременица које задовољавају најзахтевније толеранције жљебова. Користимо ЦНЦ машинску обраду и прецизно брушење да бисмо постигли толеранције угла жлебова од +/- 0,1 степени и завршне обраде површине од Ра 0,8 µм или боље.
Било да набављате ременице за транспортере, ХВАЦ погоне, пољопривредне машине или индустријске вентилаторе, позивамо вас да нас контактирате како бисмо разговарали о вашим захтевима. Можемо да обезбедимо узорке, техничке податке и прилагођена решења. Наша посвећеност квалитету и задовољству купаца учинила нас је поузданим партнером за предузећа широм света.
Контактирајте Зхејианг Хавен Елецтромецханицал Цо., Лтд. данасда бисте разговарали о вашим захтевима за ременицу и открили како наше могућности обраде могу да задовоље ваше спецификације за тачност жлебова.
-
Адреса:Но.809 Јинниу Стреет, Биху град, Лианду Дистрицт, Лисхуи Цити, Зхејианг Провинце Цхина
Ауторско право © 2026 Зхејианг Хавен Елецтромецханицал Цо., Лтд. Сва права задржана. Links| Sitemap| RSS| XML| Политика приватности